Por qué el hueso y el cuerno se trabajan de otra manera
El hueso y el cuerno no son materiales neutros. A diferencia de la madera, no tienen una veta estable que oriente el corte, y a diferencia del metal, reaccionan al calor de la herramienta mucho antes de lo que uno espera. Un minuto de fricción excesiva basta para que una superficie clara se vuelva amarilla, para que aparezca una grieta fina en el borde de una pieza calada o para que el taller se llene de un olor inconfundible a queratina quemada.
Todo lo que se describe en estas páginas parte de esa realidad. Las decisiones del taller —qué disco usar, cuántas vueltas por minuto, cuándo parar a lijar, cuándo dejar la pieza reposando— no son preferencias estéticas, sino respuestas a la forma en que estos materiales se comportan bajo la herramienta.
El orden de los apartados sigue el orden real del trabajo: primero el material, después el corte, luego el volumen, el detalle y, al final, el acabado y el cuidado de la pieza terminada. Saltarse un paso casi siempre se paga en el siguiente.
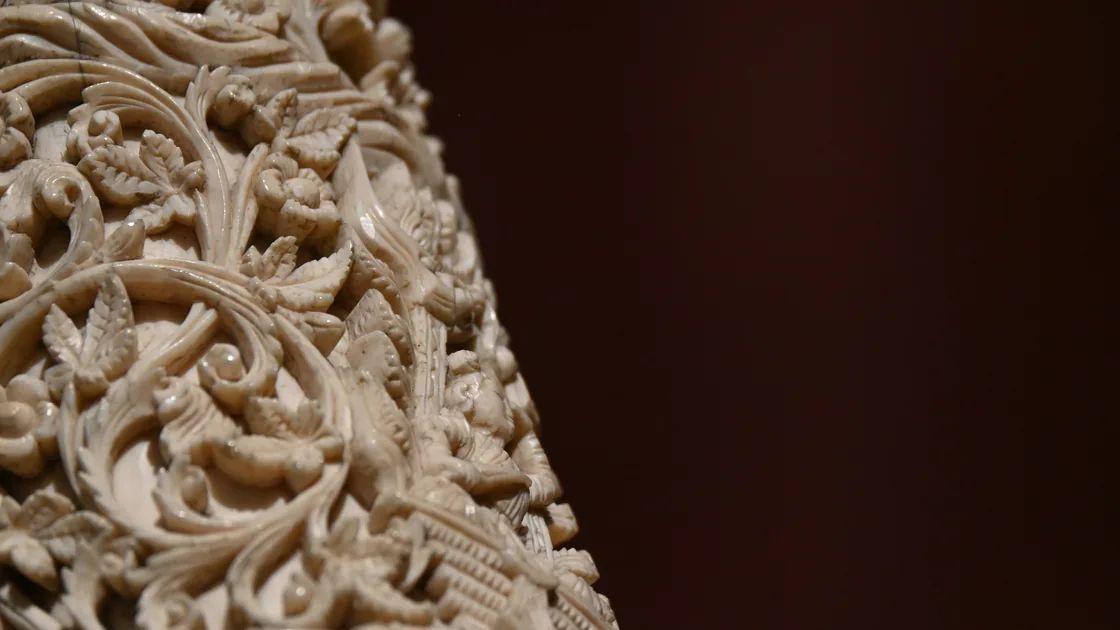
Hueso, cuerno y plástico córneo: tres materiales que se confunden
En la práctica del taller conviene distinguir bien tres cosas que a simple vista pueden parecerse. El hueso es tejido mineralizado: duro, quebradizo, poroso en su interior y muy estable una vez seco. Se corta con limpieza, aguanta bien el detalle fino y admite un pulido casi vítreo, pero no perdona la torsión: un calado demasiado estrecho salta de golpe, sin avisar.
El cuerno es queratina, es decir, un material en capas. Traslúcido en los bordes, elástico en caliente, capaz de recuperar formas y también de deslaminarse si se fuerza contra su estructura. Su gran ventaja es que se puede ablandar con calor controlado y aplanar o curvar; su gran inconveniente es que cualquier fisura sigue las capas y avanza sola.
El llamado plástico córneo —cuerno prensado y trabajado térmicamente— se sitúa entre ambos. Es más homogéneo que el cuerno natural, no presenta el canal central ni las irregularidades del asta, y permite piezas de mayor formato. Pero conserva la sensibilidad al calor de la queratina, así que el pulido debe hacerse con la misma prudencia.
Reconocer el material antes de empezar evita la mayoría de los errores graves: los tiempos de remojo, la velocidad de la herramienta y el orden del acabado cambian por completo de uno a otro.
Preparación y desengrasado: el paso que nadie ve
Una pieza mal desengrasada se comporta bien durante meses y después traiciona el trabajo: aparecen manchas amarillentas que no estaban, el barniz o el aceite de acabado no agarra de forma uniforme y el olor vuelve con la humedad. La grasa residual está dentro del material, no sobre él, y por eso hay que darle tiempo.
El procedimiento habitual combina limpieza mecánica, agua tibia con un detergente suave y paciencia. El agua hirviendo es un error frecuente: cuece los restos orgánicos dentro del tejido y puede provocar microfisuras al enfriarse. Es preferible una temperatura moderada mantenida durante más tiempo, con cambios de agua, y después un secado lento a temperatura ambiente, nunca junto a un radiador ni al sol directo.
Antes de tocar la sierra
- Retirar restos de tejido y membranas con herramienta manual, sin rascar con fuerza la superficie útil.
- Baños sucesivos en agua tibia con detergente neutro, renovando el agua hasta que deje de enturbiarse.
- Evitar la lejía y el peróxido en concentraciones altas: blanquean, pero vuelven el hueso quebradizo y opaco.
- Secado lento a la sombra, en un lugar ventilado, con las piezas separadas entre sí.
- Reposo de varios días antes de cortar: el material sigue perdiendo humedad y puede moverse.
- Descartar de entrada las piezas con grietas profundas o cambios bruscos de color en el interior.
En el caso del cuerno, el proceso es más corto pero igual de exigente en el secado: la queratina absorbe agua, se hincha y, si se trabaja aún húmeda, se deforma al secar dentro de una pieza ya tallada.
Serrado y trazado: decidir dónde está la pieza
Un trozo de hueso o un asta no son bloques uniformes. Tienen zonas densas, paredes de espesor irregular y un interior esponjoso que no sirve para tallar. El primer trabajo serio consiste en leer el material y decidir qué parte se convierte en pieza y qué parte se descarta desde el principio.
El trazado se hace sobre la superficie ya limpia y seca, con lápiz blando o con una plantilla fina, y siempre después de comprobar el espesor real. Un corte de prueba en una zona sobrante dice más que cualquier estimación a ojo: muestra dónde empieza el tejido poroso y cuánto material sólido queda por debajo del dibujo.
Para el serrado, la regla es constancia por encima de velocidad. La sierra de pelo o de marquetería con hoja fina permite avanzar con cortes largos y regulares, refrigerando la zona con pausas frecuentes. Forzar el avance genera calor, y el calor deja quemaduras que después obligan a rebajar más de lo previsto.
Errores de corte que se pagan después
- Trazar sin comprobar el espesor y descubrir el hueco interior a mitad del relieve.
- Apurar el corte hasta la línea, sin dejar un margen de seguridad para el desbaste.
- Sujetar la pieza con demasiada presión y provocar una fisura invisible que aparece al pulir.
- Cortar el cuerno en sentido contrario a sus capas y abrir una deslaminación.
- Serrar sin pausas: la hoja se calienta, el material se oscurece y el borde queda vidrioso.
Desbaste: encontrar el volumen antes que el detalle
La tentación más común, sobre todo al principio, es empezar por lo que se ve: una hoja, un ojo, una moldura. Casi siempre es un error. Mientras el volumen general no esté resuelto, cualquier detalle se talla sobre una superficie que todavía va a bajar, y termina desapareciendo bajo la lima.
El desbaste busca planos grandes y relaciones de altura. Se trabaja con limas de grano grueso, escofinas pequeñas o fresas de desbaste a velocidad moderada, comprobando la pieza a contraluz y girándola constantemente. El objetivo no es que quede limpia, sino que las masas estén donde deben estar y que el espesor mínimo esté garantizado en toda la pieza.
Una forma práctica de controlarlo es marcar con lápiz las zonas que deben quedar altas antes de cada pasada. Cuando la marca desaparece por completo, se ha bajado más de lo previsto; cuando permanece intacta en el centro, aún queda material por quitar en los alrededores.
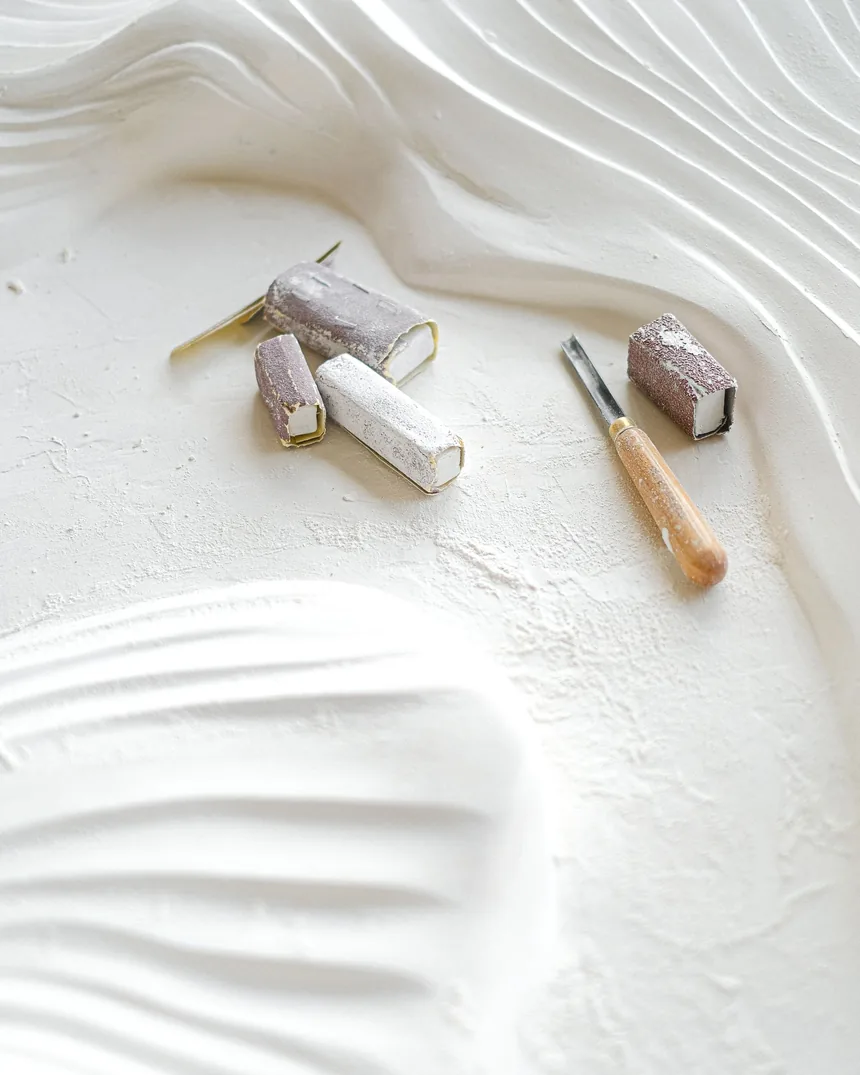
Limas de aguja, buriles y micromotor
Tres familias de herramientas cubren casi todo el trabajo. Las limas de aguja definen superficies y corrigen planos; los buriles cortan la línea; el micromotor —el torno flexible o la fresadora de mano— quita material rápido y llega donde la mano no entra.
Las limas se eligen por perfil antes que por grano: media caña para cóncavos, triangular para ángulos vivos, plana para apoyos. Trabajan en el empuje, no en el retroceso, y se limpian a menudo con un cepillo porque el polvo de hueso las embota enseguida y entonces rayan en lugar de cortar.
Los buriles exigen un afilado impecable. Un filo cansado no corta la queratina: la desgarra, y esa diferencia se ve en el brillo de la pared del surco. El buril se sujeta bajo, con el talón apoyado, y avanza con el cuerpo más que con los dedos.
El micromotor es la herramienta más útil y también la más peligrosa para la pieza. A velocidades altas, la fresa quema antes de cortar. Conviene bajar revoluciones, aliviar la presión, mover la fresa de forma continua y aceptar que varias pasadas suaves dan mejor resultado que una profunda.
- Fresas de carburo para desbastar; puntas de diamante para el detalle y el grabado fino.
- Velocidad moderada y avance constante: el calor es el enemigo, no la lentitud.
- Limpiar fresas y limas con frecuencia; el polvo compactado deja marcas difíciles de quitar.
- Revisar la sujeción de la pieza antes de cada pasada, nunca sostenerla solo con los dedos.
Talla calada y talla en relieve
El calado atraviesa la pieza y convierte el fondo en aire; el relieve trabaja profundidades sobre un fondo que permanece. Son dos lógicas distintas y conviene decidir cuál manda antes de perforar nada, porque una vez abierto el hueco no hay vuelta atrás.
En el calado, la resistencia depende del puente más estrecho, no del grosor general. Un diseño elegante sobre el papel puede ser inviable si deja nervios de menos de un par de milímetros en una zona sometida a flexión. Se taladra primero el orificio de paso, se introduce la hoja de la sierra de pelo y se corta desde el interior hacia el contorno, dejando siempre margen para el ajuste con lima.
En el relieve, el orden razonable es descender por niveles completos: primero el fondo general, después los planos intermedios y por último los volúmenes altos. Trabajar un motivo entero hasta el final antes de bajar el resto suele dejar alturas incoherentes que se notan cuando la luz cruza la pieza de lado.
La comprobación se hace con luz rasante, no frontal. Una lámpara lateral revela ondulaciones, planos torcidos y fondos irregulares que la luz directa esconde por completo.
Grabado y relleno de líneas
El grabado es la parte del trabajo donde menos se puede corregir. La línea entra y se queda: rebajar un surco mal trazado obliga a bajar toda la superficie alrededor. Por eso el dibujo se prepara con calma sobre la pieza ya alisada y se comprueba varias veces antes de que el filo toque el material.
Las líneas se abren con buril o con punta de diamante, en pasadas sucesivas de poca profundidad. Una línea trazada de una sola vez tiende a desviarse en las curvas y deja los bordes rotos; tres pasadas ligeras dan una pared limpia y una profundidad uniforme, que es lo que hace legible el dibujo.
El relleno oscurece el surco para que el motivo se lea a distancia. Tradicionalmente se emplean pigmentos oscuros mezclados con un aglutinante fino, aplicados en exceso sobre la zona grabada y retirados después de la superficie con un lijado muy suave. El punto delicado es el mismo siempre: si la superficie no está bien cerrada antes de rellenar, el pigmento penetra en el material y deja una sombra que ya no se va.
Secuencia habitual del grabado
- Alisar y cerrar la superficie con lijado fino antes de dibujar.
- Trazar el motivo y revisarlo con luz lateral y con la pieza girada.
- Abrir las líneas principales en pasadas ligeras, empezando por las rectas largas.
- Trabajar después las curvas y los encuentros, donde el filo tiende a saltar.
- Limpiar el polvo del surco antes de aplicar cualquier relleno.
- Retirar el exceso de pigmento con abrasivo fino, sin insistir sobre las líneas.
Lijado y pulido hasta el brillo
El brillo no lo da la última pasada, sino la disciplina de todas las anteriores. Cada grano debe eliminar por completo las marcas del grano anterior; si queda una sola raya profunda, el pulido la hará más visible en lugar de disimularla. La progresión habitual avanza sin saltos grandes, desde un grano medio hasta abrasivos muy finos, cambiando la dirección del lijado en cada paso para ver con claridad qué marcas quedan pendientes.
El lijado en húmedo tiene dos ventajas evidentes: controla la temperatura y reduce muchísimo el polvo en suspensión. En el cuerno resulta casi obligatorio, porque la queratina se calienta antes que el hueso y el sobrecalentamiento deja zonas mates que no recuperan el brillo.
El pulido final se hace con pasta fina sobre rueda de tela o fieltro, a velocidad baja y con la pieza en movimiento constante. Una pieza detenida contra la rueda durante dos segundos ya puede marcarse. Muchos talleres terminan a mano, con un paño y un poco de pasta, precisamente para evitar ese riesgo en los bordes y en los calados.
Señales de que falta trabajo
- Rayas paralelas visibles solo con luz rasante: queda un grano por repetir.
- Zonas mates junto a los bordes: exceso de calor o presión en la rueda.
- Brillo irregular entre el fondo y el relieve: el fondo se ha lijado menos.
- Pasta acumulada en los surcos del grabado: retirarla antes de que endurezca.
Polvo y protección respiratoria
Es la parte menos vistosa del oficio y la más importante. Serrar, fresar y lijar hueso o cuerno genera partículas muy finas que permanecen en el aire mucho después de apagar la herramienta y que se depositan en cualquier superficie del taller. No es un inconveniente de limpieza: es polvo que se respira.
Una mascarilla de papel para bricolaje no ofrece protección real frente a este tipo de partículas. El equipo mínimo razonable es una mascarilla con filtro adecuado para polvo fino, bien ajustada a la cara, combinada con extracción o aspiración en el propio puesto de trabajo, ventilación del espacio y protección ocular, ya que las esquirlas saltan con frecuencia al fresar.
Además, la queratina del cuerno provoca en algunas personas irritación de piel y vías respiratorias. Conviene tomarse en serio cualquier reacción persistente, ventilar el taller antes y después de cada sesión y no limpiar nunca el polvo soplando ni barriendo en seco: se vuelve a levantar entero.
Rutina básica del puesto
- Aspiración o extracción localizada junto a la zona de corte y lijado.
- Mascarilla con filtro para partículas finas, ajustada y sustituida a tiempo.
- Gafas de protección durante el fresado y el pulido a máquina.
- Lijado en húmedo siempre que el paso lo permita.
- Limpieza con aspirador o paño húmedo, nunca con aire comprimido.
- Ropa de taller separada y lavado de manos y antebrazos al terminar.
Cuidado de la pieza terminada
El hueso y el cuerno siguen respondiendo al ambiente después del pulido. El aire muy seco los contrae y puede abrir grietas finas; la humedad prolongada los hincha y apaga el brillo. En zonas de clima seco y verano largo, como buena parte del interior peninsular, ese movimiento es más acusado de lo que parece, sobre todo en piezas grandes o de pared delgada.
El mantenimiento es sencillo y poco frecuente. Un paño suave seco para el polvo cotidiano; si hace falta, agua apenas tibia y secado inmediato. Nada de detergentes agresivos, disolventes ni limpiadores en aerosol. De vez en cuando, una cantidad mínima de aceite neutro o cera microcristalina devuelve profundidad a la superficie sin dejar película pegajosa.
En cuanto a la conservación, la regla es evitar los extremos: luz solar directa continuada, radiadores, ventanas orientadas al sur durante todo el día y cajones herméticos. Un lugar estable, a la sombra y con humedad normal, conserva una pieza tallada durante décadas sin ningún cuidado especial.
Qué se publica en Robrelma
Robrelma es un proyecto informativo y editorial dedicado a la talla de hueso y cuerno. El material que se publica se organiza como esta página: explicaciones de proceso, comparaciones entre materiales, listas de comprobación y advertencias prácticas sobre las fases en las que más piezas se pierden.
Los textos se escriben desde la práctica del taller y describen métodos de trabajo habituales en la talla artesanal, sin presentarlos como fórmulas cerradas: cada material y cada pieza imponen ajustes. No se publican listados de precios, encargos ni catálogos, porque el sitio no ofrece servicios ni venta.
Temas que se desarrollan
- Diferencias prácticas entre hueso, cuerno natural y plástico córneo.
- Limpieza, desengrasado y secado del material antes de trabajarlo.
- Trazado, serrado y preparación de piezas a partir de material irregular.
- Desbaste, talla calada, relieve, grabado y relleno de líneas.
- Progresiones de lijado, pulido y recuperación del brillo.
- Gestión del polvo, protección respiratoria y organización del puesto.
- Conservación y mantenimiento de las piezas acabadas.
Contacto
Si quieres comentar algo sobre los contenidos, señalar un error o proponer un tema relacionado con la talla de hueso y cuerno, puedes escribir al correo del proyecto. Es la única vía de contacto y se responde cuando el volumen de mensajes lo permite.
Robrelma
[email protected]